

Hydraulic Cylinder Tube – ASTM A519 ST52, 27SiMn, 20MnV6 | Cold Drawn Seamless Steel Pipe para sa Honing at SRB
Ang aming ASTM A519 Hydraulic Cylinder Tubes ay precision-manufactured gamit ...

Ang isang purchasing engineer na nag-sourcing ng mga barrels para sa isang 160 mm bore dump-truck hoist cylinder ay nakakakuha ng dalawang workable quotes sa parehong linggo: ang isa ay nakuha mula sa E355, isa mula sa 20MnV6, na may 20MnV6 na alok na may double-digit na premium na presyo. Wala sa drawing ang nagsasabi sa kanya kung alin ang pipirmahan, dahil ang parehong mga grado ay maaaring ibigay sa malamig na iginuhit at mahahasa sa parehong bore tolerances. Ang desisyon ay nabubuhay sa tatlong numero mula sa file ng disenyo.
Ang maikling hatol: para sa mga pangkalahatang pang-industriyang cylinder na nagtatrabaho sa o mas mababa sa humigit-kumulang 250 bar, ang E355 ang mas matalinong default - mas mura ito, nagwe-welding nang walang drama at naka-stock sa lahat ng dako. Kapag nagtatrabaho ang pressure, cycle count o weight budget, itinutulak nang husto - mga teleskopiko na yugto, mining dump body, crane booms - binabayaran ng 20MnV6 ang premium nito sa pamamagitan ng mas manipis na mga pader at mas mahusay na pag-uugali sa pagkapagod. Magbasa para sa mga numero sa likod ng tawag na iyon.
Ang E355 ay isang plain carbon-manganese engineering steel na pinangalanang ayon sa tinukoy nitong pinakamababang lakas ng ani na 355 MPa. Inihahatid ito sa EN 10305-1 para sa mga seamless precision tube o EN 10305-2 para sa mga welded-and-drawn na tubo, at ito ay regular na naka-cross-reference sa mas lumang St52 at St52.3 na mga pagtatalaga, kung kaya't napakaraming legacy na mga drowing ng cylinder ang nangangailangan nito. Ang chemistry ay nananatiling sadyang simple, na may carbon sa o mas mababa sa 0.22 porsiyento at manganese hanggang 1.60 porsiyento: mahusay na weldability, predictable machining at isang pinong ferritic-pearlitic na istraktura na malinis. Ang malamig na pagguhit ay nagpapatigas sa dingding, kaya sa isang mahirap o nakakawala sa stress na kondisyon ng paghahatid, ang sinusukat na ani ay kumportableng nakaupo sa itaas ng 355 MPa baseline.
Ang 20MnV6 ay nagdadala ng dalawang pampalakas na lever na wala sa E355. Ang Manganese ay tumatakbo sa 1.20 hanggang 1.60 porsiyento, at ang vanadium - karaniwang 0.10 hanggang 0.20 porsiyento - ay bumubuo ng mga pinong carbonitride na nagpapadalisay sa butil at nagdaragdag ng lakas ng ulan. Depende sa kung ang tubo ay normalized o quenched at tempered, ang naihatid na ani ay karaniwang dumarating sa pagitan ng 440 at 550 MPa, na may tensile strength na karaniwang nasa hanay na 640 hanggang 780 MPa at mas mataas sa ganap na tumigas na mga kondisyon. Ang grado ay makikita sa EN 10294-1 hollow-bar na mga listahan at sa Chinese cylinder-tube na mga detalye, at ito ay madalas na inuutusan laban sa ASTM A519 na mga dimensyon. Ang parehong tugon sa heat treatment ay kung bakit 20MnV6 din lumilitaw sa induction-hardened piston rods.
| Ari-arian | E355 | 20MnV6 |
|---|---|---|
| Pamilyang bakal | Non-alloy carbon-manganese steel | Manganese-vanadium micro-alloyed steel |
| Karaniwang namamahala sa mga detalye | EN 10305-1, EN 10305-2 | EN 10294-1 at Chinese cylinder-tube specs; madalas na iniutos sa ASTM A519 |
| Nilalaman ng carbon | Hanggang 0.22 porsyento | Mga 0.17 hanggang 0.24 porsyento |
| Pagtukoy sa mga haluang metal | Manganese hanggang 1.60 porsyento | Manganese 1.20 hanggang 1.60 percent plus vanadium 0.10 to 0.20 percent |
| Naghatid ng lakas ng ani | 355 MPa minimum, mas mataas pagkatapos ng malamig na pagguhit | Karaniwang 440 hanggang 550 MPa, mas mataas kapag na-quench at na-temper |
| lakas ng makunat | Karaniwang 470 hanggang 630 MPa | Karaniwang 640 hanggang 780 MPa |
| Weldability | Napakahusay; routine para sa mga port boss at flanges | Mabuti, ngunit suriin ang katumbas ng carbon at painitin ang mas mabibigat na seksyon |
| Pag-uugali ng paghahagis | Mabilis, predictable na pag-alis ng stock | Bahagyang mas mataas ang pagkasuot ng tool sa matigas na kondisyon |
| Kamag-anak na gastos | Reference grade | Kapansin-pansing mas mataas, kadalasan ay isang double-digit na porsyento |
| Pinakamahusay na akma | Mga pang-industriyang cylinder na may pamantayang presyon | High-pressure, high-cycle at weight-sensitive barrels |
Manatili sa E355 kapag ang tungkulin ay nakasanayan. Ang mga press cylinder, clamp barrels sa injection-molding machines, agricultural lift rams at material-handling cylinders na gumagana sa paligid ng 160 hanggang 250 bar ay bihirang nangangailangan ng higit sa E355 delivers, lalo na kapag ang malamig na drawing ay naangat ang tunay na ani na lumampas sa nominal na minimum. Ang mga natitirang bentahe nito ay komersyal sa halip na metalurhiko: ang mga seamless at welded-and-drawn na mga bersyon ay naka-stock sa buong laki ng hagdan, ang mga lead time ay mananatiling maikli, at ang simpleng chemistry ay nagpapanatili sa girth welds para sa mga port boss at clevis flanges na nakagawian - walang preheat gymnastics, walang exotic fillers.
Hawak din nito ang geometry na predictably. Sa honing line, ang isang E355 barrel ay umabot sa H8 bore tolerance na may Ra 0.4 finish sa mas kaunting pass kaysa sa mas matigas na haluang metal, na nagpapababa ng gastos sa mga volume ng OEM kung saan ang bawat segundo ng machining ay napresyuhan sa bariles.
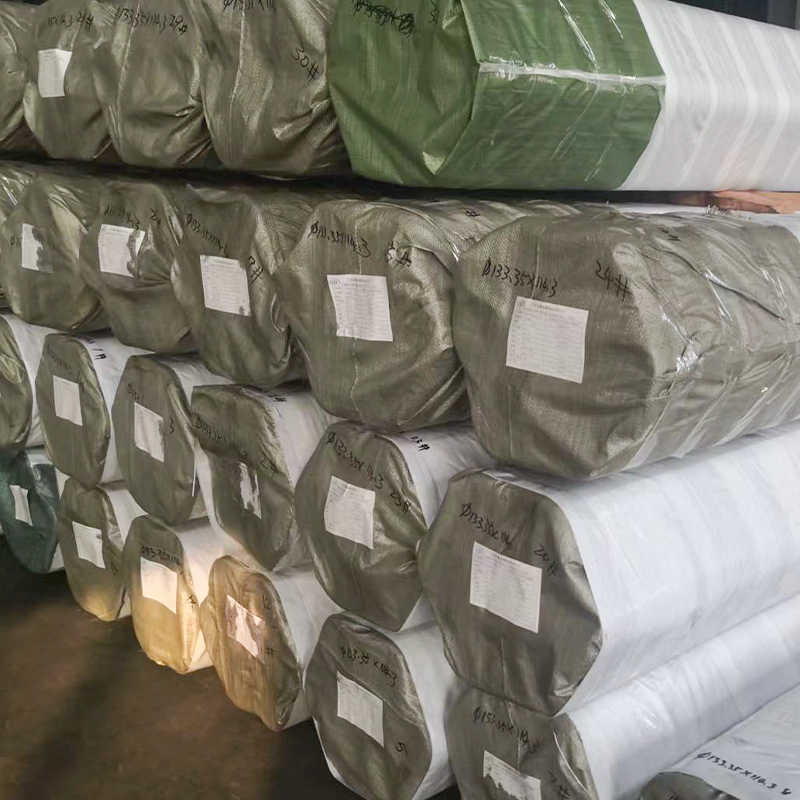 Cold Drawn Seamless Hydraulic Cylinder Tube EN 10305-1 E355 Cold drawn seamless E355 tube na ginawa para sa honing o SRB processing, na umaabot sa H8 bore tolerance na may Ra 0.4 finish sa mas kaunting machining pass. Isang praktikal na baseline na pagpipilian para sa OEM hydraulic cylinder barrels kung saan mahalaga ang pare-parehong geometry at machining cost. Tingnan ang Produkto →
Umakyat kapag naging malupit ang mga numero. Sa maihahambing na mga kondisyon, ang 20MnV6 ay naghahatid ng 100 hanggang 150 MPa na higit na lakas ng ani kaysa sa E355, na nagbibigay-daan sa isang taga-disenyo na mag-ahit ng kapal ng pader sa parehong presyon, magbawas ng timbang ng bariles, o bumili ng karagdagang safety margin nang hindi lumalaki ang panlabas na diameter. Ang kalakalang iyon ay pinakamahalaga sa mobile at multi-stage na kagamitan: mga teleskopiko na dump-truck cylinder, crane boom extension, mga tupa na tupa at makinarya sa pagmimina, kung saan kailangang iangat ng silindro ang mismong bakal kung saan ito ginawa.
Ang pulsating pressure ay ang pangalawang trigger. Ang mas mataas na lakas ng tensile kasama ang pinong istraktura ng butil ay nagpapabuti sa buhay ng pagkapagod sa ilalim ng milyun-milyong mga pressure cycle, kaya naman ang mga high-duty na mobile cylinder ay madalas na tumutukoy sa 20MnV6 para sa magkatulad na bariles at baras. Dalawang pag-iingat ang nalalapat: tahasang sabihin ang kundisyon ng paghahatid - na-quench at na-temper para sa pinakamataas na lakas, na-normalize kung saan nauuna ang welding - at muling suriin ang katumbas ng carbon kung ang bariles ay hahangin, dahil ang manganese at vanadium ay nagpapataas ng hardenability.
 ASTM A519 Honed & SRB Tube sa ST52, 20MnV6 at 27SiMn Precision honed o skived roller burnished ASTM A519 tube na may H8 bore at Ra pababa sa 0.4 μm, available sa 20MnV6 at 27SiMn grade. May kaugnayan kung saan kinakailangan ang mas mataas na lakas at pagod sa ilalim ng pulsating pressure para sa mga high-duty na mobile cylinder. Tingnan ang Produkto →
Ang isang desisyon sa grado ay maaaring bawiin sa pamamagitan ng isang sloppy bore. Ang pagganap ng seal ay sinusunod ang panloob na ibabaw, hindi ang pangalan ng alloy: ang H8 bore na nahasa sa Ra 0.4 microns o mas mahusay ay ang working standard para sa magkatulad na E355 at 20MnV6 barrels, at naidokumento ng aming service team kung paano pinapanatili ng maling inner diameter finish ang mga hydraulic cylinder seal nang maaga kahit na anong steel ang nasa ilalim. Ibinahagi namin ang mode ng pagkabigo na iyon sa aming gabay sa bakit ang mga hydraulic cylinder seal ay patuloy na nabigo kapag ang panloob na diameter finish ay naka-off . Ang straightness, bore ovality at end squareness ay nararapat sa parehong line item sa purchase order gaya ng grade mismo.
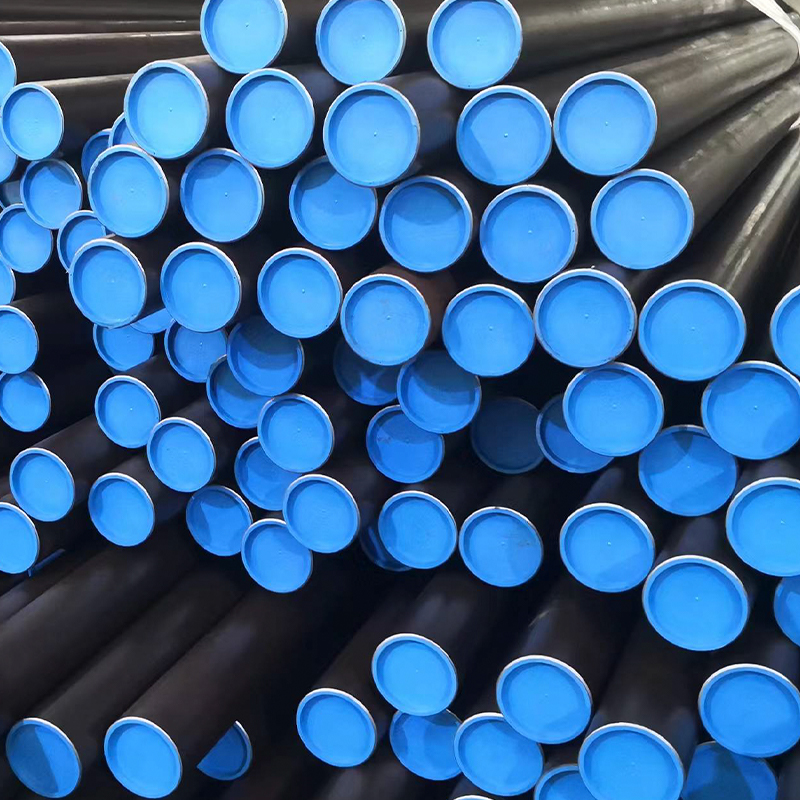 EN 10305-1 E355 Honed & SRB Tube na may H8 Ra0.4 Bore E355 honed at SRB tube na naghahatid ng H8 tolerance at Ra ≤ 0.4 μm mirror bore finish para sa hydraulic cylinder barrels. Dahil ang buhay ng selyo ay nakasalalay sa kalidad ng panloob na ibabaw gaya ng grado ng bakal, ipinapakita ng tubo na ito ang pamantayan ng pagtatapos na dapat matugunan ng parehong E355 at 20MnV6 na bariles. Tingnan ang Produkto →
Ang praktikal na takeaway: hawakan ang alinman sa grado sa magkaparehong sukat at pamantayan sa pagtatapos. Ang isang first-class na 20MnV6 barrel na may mahinang hone ay tatagas bago ang isang average na E355 na bariles na hinasa sa spec, kaya sumang-ayon na magkaroon ng tolerance, pagkamagaspang at mga talaan ng inspeksyon bago putulin ang bakal.
Karamihan sa mga hindi pagkakaunawaan sa pagkukunan ay nawawala kapag ang aplikasyon ay inilagay sa kanang bahagi ng talahanayan sa ibaba.
| Sitwasyon ng aplikasyon | Sumandal sa |
|---|---|
| Industrial press o factory cylinder hanggang sa humigit-kumulang 250 bar | E355 |
| Teleskopiko o multi-stage na mobile cylinder | 20MnV6 |
| Barrel na mabibigat na hinangin pagkatapos ng paghahatid | E355 |
| High-cycle na serbisyo na may pulsating pressure | 20MnV6 |
| Kapalit na bariles para sa isang kasalukuyang fleet | Itugma ang orihinal na detalye |
Para sa karamihan ng mga mamimili, ang matapat na sagot ay hindi na mas mahusay ang isang grado, ngunit sapat na ang isang grado. Sinasaklaw ng E355 ang malawak na gitna ng gawaing hydraulic cylinder sa pinakamababang kabuuang halaga, habang ang 20MnV6 ay isang kinakalkula na pag-upgrade kapag hinihingi ito ng mga badyet ng presyon, pagkapagod o timbang. Ang parehong mga marka ay pang-araw-araw na mga order sa aming cylinder-tube at honed-barrel program, kaya ipadala sa amin ang bore, pressure at stroke at sisipiin namin ang dalawang bakal na magkatabi na may mga pader at mga finish na tugma - ang aming buong saklaw ng tubo ng katumpakan isang pahina ang layo.

Ang aming ASTM A519 Hydraulic Cylinder Tubes ay precision-manufactured gamit ...

Ang aming Hydraulic Cylinder Tubes ay ginawa mula sa malamig na iginuhit na s...

Ang aming Hydraulic Tubes ay ginawa mula sa cold-drawn seamless steel (CDS) b...

Ang aming ASTM A513 Cold Drawn Welded (CDW) Honed & SRB Tubes ay precision-

Ang aming EN 10305-2 Cold Drawn Welded (CDW) Honed & SRB Tubes ay precision-p...

EN 10305-2 Precision Welded Drive Shaft Tubing – E355, E235, E420, E275 (Ø60 ...


