

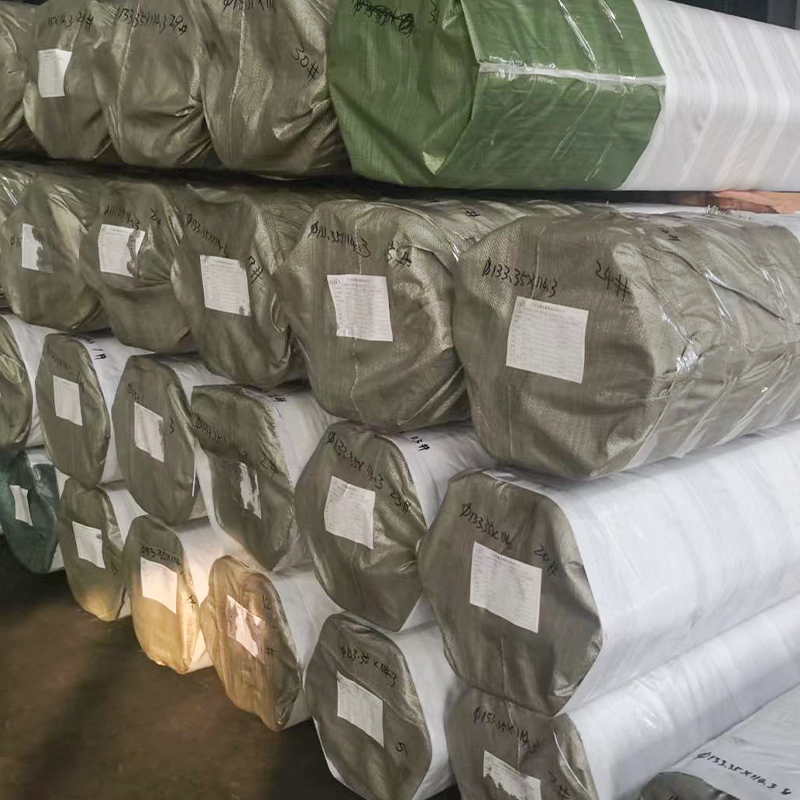
Cold Drawn Welded Steel Tube (CDW) En10305-2 Grade E235 E355 E460
Precision Cold Drawn Welded Steel Tubes (CDW) – EN 10305-2 E235 & E355 Hig...

Nag-order ka ng isang batch ng mga welded cold drawn tubes sa EN 10305-2 para sa iyong mga hydraulic cylinder. Kapag dumating ang unang tubo, ang panlabas na diameter ay dumadaan sa gauge, ngunit ang panloob na diameter ay sumusukat ng ilang daan ang taas. Kapag ang tubo ay nahahasa sa H8, ang kapal ng pader ay bumaba sa ibaba ng minimum na disenyo, at ang bahagi ay nabigo sa pagsubok ng presyo. Iyan ay kung paano humihinto sa produksyon ang hindi pagkakatugma ng pagpapaubaya.
Ang EN 10305-2 tolerance range ay hindi lamang mga numero sa isang pagkakataon. Sila ang mga kundisyon sa hangganan na nagpapasya kung ang tubo ay umaangkop, may mga seal, at ang mga bahagi ay nabubuhay sa ilalim ng presyo. Ipinapaliwanag ng gabay na ito kung ano ang saklaw ng pamantayan, kung ano talaga ang ibig sabihin ng mga dimensional tolerance sa pagsasanay, at kung paano maiwasan ang mga karaniwang error sa pagtutukoy kapag bumibili ng mga welded cold drawn precision tubes.
Ang EN 10305-2 ay ang European standard para sa welded cold drawn tubes para sa precision applications. Ang tubo ay nagsimula bilang welded strip, pagkatapos ay malamig na iginuhit sa pamamagitan ng isang die at sa ibabaw ng isang mandrel. Ang maliit na hakbang sa pagguhit ay binabawasan ang weld zone, pinipino ang ibabaw, at lumilikha ng tumpak na tinukoy ang mga pagpapaubaya sa dimensional na kilala sa pamantayan. Ang EN 10305-2 ay ang welded counterpart sa EN 10305-1 para sa seamless cold drawn tubes at EN 10305-3 para sa cold rolled tubes. Lahat ng tatlo ay nagbabahagi ng parehong mga teknikal na kondisyon sa paghahatid, ngunit naiiba ang mga ito sa ruta ng pagmamanupaktura at sa mga klase ng pagpapaubaya na maaari mong makuha.
Dahil ang panimulang punto ay welded strip, ang materyal ay mas homogenous sa dingding kaysa sa isang seamless na tubo na may parehong diameter. Ang weld seam mismo ay maliit na nagtatrabaho sa panahon ng pagguhit, na nagtatrabaho sa weld area ay nagiging bahagi ng ibabaw ng tubo na halos parehong katigasan at microstructure bilang parent metal. Ito ang dahilan kung bakit ang EN 10305-2 ay isang karaniwang pagpipilian para sa mga hydraulic cylinder tubes, shock absorber tubes, drive shafts, at pneumatic cylinders kung saan ang isang tumpak at makinis na bore ay higit na mahalaga kaysa sa pinagmulan ng materyal na supplier.
Ang pamantayan mismo ay tumutukoy hindi lamang sa mga dimensional na pagpapaubaya kundi pati na rin sa pagkamagaspang sa ibabaw, kondisyon ng paghahatid, at mga kinakailangan sa inspeksyon. Kung gusto mong maunawaan kung paano inihahambing ang EN 10305-2 sa iba pang mga uri ng tubo, bago mo basahin ang mga pagtatanim ng pagpapaubaya, magsisimula sa mga pangunahing pagkakaiba sa pagmamanupaktura. Para sa mas malalim na paghahambing, tingnan ang aming artikulo sa ERW vs DOM vs CDS tubing . Tutulungan ka ng kontekstong iyon na bigyang-kahulugan kung bakit ang mga welded cold drawn tubes ay maaaring humawak ng mas mahigpit na ID at mga limitasyon ng OD kaysa sa mga as-welded ERW tubes.
Kapag tumingin ka sa isang EN 10305-2 dimensional tolerance table, tinitingnan mo ang itaas na mga limitasyon ng geometric variation ng tubo. Ang ibaba sa ibaba ay nagbubuod sa mga tipikal na halaga na nalalapat sa mga cold drawn welded precision tubes. Palaging i-verify ang eksaktong klase at anumang opsyonal na pinababang pagpapaubaya (Pagpipilian 19 o 20) sa iyong supplier, dahil pinapayagan ng pamantayan ang mga paglihis mula sa default na proseso.
| Katangian | Pagpaparaya | Ano ang ibig sabihin nito para sa iyong bahagi |
|---|---|---|
| Panlabas na diameter (OD) | ±0.08 mm para sa D ≤ 30 mm; ±0.15 mm para sa D > 30 mm | Ang mga kontrol ay kasya sa mga bracket, clamp, at upuan. |
| Panloob na diameter (ID) | Karaniwang kinokontrol ng panloob na gauge; maaaring mahasa sa H8 o mas mahusay | Tinutukoy ang piston at seal clearance sa mga cylinder. |
| Kapal ng pader | ±10% o ±0.1 mm, alinman ang mas malaki; magagamit ang mga pinababang pagpapaubaya | Nakakaapekto sa burst pressure, bigat, at paninigas. |
| Ang haba | Fixed-length deviations karaniwang nasa loob ng ±0.5 mm hanggang ±1.0 mm | Nakakaapekto sa machining allowance at pagkakasunud-sunod ng pagpupulong. |
| Pagkatuwid | Karaniwang max 0.5 mm/m; magagamit ang mas mahigpit na mga halaga | Pinapabuti ang pagkakahanay ng piston rod at binabawasan ang panloob na pagkasira. |
Ito ay mga default na halaga sa halip na mga garantisadong halaga para sa bawat laki. Ang pagpapaubaya sa OD ay nagiging mas mahigpit habang lumiliit ang diameter, dahil ang isang maliit na diameter na tubo na may malaking paglihis ng OD ay lumilikha ng isang malaking problema sa akma. Para sa kapal ng pader, pinapayagan ka ng pamantayan na pumili ng pinababang pagpapaubaya, ngunit dapat itong nakasaad sa pagkakasunud-sunod. Kung hindi mo ito tinukoy, matatanggap mo ang karaniwang halaga, at ang pagguhit ng patunay ng halaga iyon ay hindi kapalit sa pagpili ng tamang klase ng pagpapaubaya.
Ang isang lugar na kadalasang hindi nauunawaan ay ang pagkakaiba sa pagitan ng OD tolerance ng pamantayan at ng ID tolerance na maaari mong makita pagkatapos maghasa. Ang EN 10305-2 mismo ay tumutukoy sa panlabas na diameter at pagpapaubaya sa kapal ng pader. Ang ID ay hindi hiwalay na standardized tolerance; ito ay nagreresulta mula sa OD at kapal ng pader. Kapag kailangan mo ng H8 bore, humihingi ka ng ID tolerance na mas mahigpit kaysa sa ibinibigay ng as-drawn tube. Ang supplier ay dapat magsimula sa isang mas malaking pader at hasain ang tubo para maabot ang ID na iyon, kaya naman dapat palaging isaad ang huling bore spec, hindi lang ang tube OD at kapal ng pader.
Sa isang haydroliko na silindro, ang kapal ng pader ay nakakaapekto sa pinakamataas na presyo ng pagtatrabaho. Ang isang pader na katamtaman sa mababang dulo ng tolerance ay maaari pa ring pumasa sa pamantayan, ngunit nililimitahan nito kung maaari mong makina ng bore para sa isang H8 finish. Kung ang iyong proseso ay may kasamang honing o skiving, ang panimulang kapal ng pader ay dapat na nasa itaas na dulo ng tolerance kung mayroon kang sapat na materyal upang maabot ang huling ID nang hindi nasira ang minimum na disenyo ng pader.
Iyon mismo ang dahilan kung bakit nagsusuplay kami ng mga honed at SRB tubes sa EN 10305-2 E355 na nakahanda na ang panloob na diameter. Ang tubo ay malamig na iginuhit, pagkatapos ay hinahasa sa H8 na may pagkamagaspang sa ibabaw na Ra 0.4. Ang resulta ay isang bore na handa na para sa piston at rod assembly, at ang tolerance chain ay pinamamahalaan bago maabot ng tubo ang iyong machining line.
 Precision Honed & SRB Tube EN 10305-2 E355 H8 Ra0.4 para sa Hydraulic Cylinders Ang malamig na iginuhit na welded tube na ito ay may kasamang panloob na diameter na nasa H8 at Ra0.4, handa na para sa pagpupulong ng piston. Tinutugunan nito ang mga alalahanin sa pagpapaubaya bago ang machining, na nakakatipid ng oras sa muling paggawa sa produksyon. Tingnan ang Produkto →
Ang mga pneumatic cylinder ay umaasa sa parehong prinsipyo. Tinutukoy ng OD tolerance kung gaano kadaling dumulas ang tubo sa housing o end caps. Kapag medyo maliit ang laki ng OD, maaari kang magbayad ng adhesive o interference fit, ngunit kapag malaki ang OD, inuubos ng rework ang iyong mga production slot. Ang pagtukoy sa EN 10305-2 mula sa simula ay humahadlang sa ganitong uri ng sorpresa, dahil kontrolado na ng tagagawa ang parehong pagguhit at ang mga hakbang sa paghahasa.
Ang parehong lohika ng pagpapaubaya ay nalalapat sa panlabas na diameter. Kung pinindot mo ang tubo sa isang housing, ang interference fit ay kinakalkula mula sa OD tolerance. Ang isang tubo sa dulo ng karaniwang pagpapaubaya ay maaaring masyadong malaki para sa pabahay, habang ang isang tubo sa mababang dulo ay maaaring hindi makalikha ng sapat na pagkakahawak. Kapag bumili ka ng EN 10305-2 mula sa isang supplier na kumokontrol sa proseso ng pagguhit, makakakuha ka ng higit na pare-pareho mula sa batch hanggang sa batch, at ang iyong assembly team ay magkakaroon ng stable fit.
Ang pinakakaraniwang pagkakamali ay ang pag-order ng tubo sa pamamagitan ng karaniwang numero. Mas mainam na sabihin ang parehong pamantayan at ang natapos na sukat na kailangan mo. Para sa isang hydraulic cylinder barrel, halimbawa, maaari mong sabihin ang "EN 10305-2 E355, outer diameter 60 mm, inner diameter pagkatapos honing H8, wall thickness at least 5 mm." Pagkatapos ay pipiliin ng tagapagtustos ng tubo ang tamang panimulang OD at kapal ng pader upang mag-iwan ng sapat na materyal para sa paghahasa.
Gumagawa kami ng mga hydraulic cylinder tubes sa EN 10305-2 E355 partikular para sa ganitong uri ng aplikasyon. Ang malamig na iginuhit na welded na ruta ay nagbibigay sa iyo ng isang pare-parehong pader, magandang concentricity, at isang panloob na ibabaw na tumutugon nang mahusay sa honing. Maaari mo itong i-order gamit ang isang as-cold-drawn internal surface para sa karagdagang machining, o hilingin na ang tubo ay mahasa at handa nang i-assemble.
 Cold Drawn Welded Hydraulic Cylinder Tube EN 10305-2 E355 para sa Honing Nag-aalok ng pare-parehong kapal ng pader at magandang concentricity bilang isang cost-effective na resulta sa mga seamless na tubo. Ang panloob na ibabaw nito ay tumutugon nang maayos sa pag-honing, na ginagawa itong angkop para sa mga aplikasyon ng precision na silindro. Tingnan ang Produkto →
Ang mga tubo ng shock absorber ay isa pang kawili-wiling kaso. Sa isang shock absorber, ang tubo ay dapat na manipis, bilog, at pare-pareho sa kapal ng pader upang ang pag-uugali ng pamamasa ay mananatiling matatag sa isang hanay ng mga temperatura. Ang EN 10305-2 E235-N ay isang karaniwang grado dito, at ang mahigpit na OD tolerance ay mas mataas sa tubo na maipit sa katawan ng balbula nang hindi tumutulo.
Kapag humiling ka ng EN 10305-2 tube, humingi sa supplier ng isang dimensional na certificate na nagpapakita ng aktwal na sinusukat na OD, ID, kapal ng pader, at straightness para sa iyong partikular na batch. Kung ang tagapagtustos ay makakapagbigay lamang ng isang pangkalahatang materyal na resulta, ikaw ay nasa panganib. Ang buong punto ng EN 10305-2 ay ang tubo ay malamig na iginuhit na may kontroladong proseso, kaya ang mga sinusukat na halaga ay dapat na kumportableng maupo sa loob ng mga limitasyon sa pagpapaubaya, hindi halos nasa gilid.
I-verify din ang kondisyon ng paghahatid. Sinasaklaw ng EN 10305-2 ang mga welded cold drawn tubes sa kanilang surface at heat treatment states. Kung kailangan mo ng tubo na hahangin pagkatapos matanggap, sabihin sa supplier. Kung kailangan mo ng tubo na pipinturahan o electro-coated, mag-ingat sa panloob na pagtatapos ng ibabaw. Ang aming mga cold drawn welded steel tubes sa EN 10305-2 grades E235 at E355 ay available sa parehong as-drawn at espesyal na mga kondisyon sa ibabaw.
 EN 10305-2 Cold Drawn Welded Steel Tube Grades E235 E355 E460 Magagamit sa maraming grado at kundisyon sa ibabaw, tinitiyak ng precision tube na ito ang katumpakan at lakas ng dimensional. Nakakatulong itong maiwasan ang mga karaniwang hindi pagkakatugma na humahantong sa mga pagtanggi sa inspeksyon. Tingnan ang Produkto →
Panghuli, ihambing ang iyong spec sa iba pang mga pamantayan na maaari mong gamitin. Isinasaalang-alang ng ilang mamimili ang ASTM A513 Type 1 o ASTM A519 kapag talagang kailangan nila ng European standard para sa isang export order. Iyon ang dahilan kung bakit pinagsama-sama namin ang isang side-by-side view ng mga pamantayan ng ISO, DIN, at ASTM para sa mga steel tube. Tingnan ang aming paghahambing ng Mga pamantayan ng ISO, DIN, at ASTM para sa mga tubong bakal upang makagawa ng tamang pagpili. Ang paggamit ng maling pamantayan ay maaaring magkakaiba sa mga tinanggihang pag-inspeksyon at pagkaantala ng mga pagpapadala kahit na magkatulad ang mga dimensional na pagpapaubaya.
Ang pangunahing takeaway ay simple: EN 10305-2 tolerance values ay hindi isang static na detalye na maaari mong balewalain pagkatapos maipadala ang isang purchase order. Sila ang kontrata sa engineering sa pagitan mo at ng iyong supplier. Unawain ang mga limitasyon sa kapal ng OD, ID, at pader, sabihin sa supplier ang tapos na kundisyon na kailangan mo, at i-verify na ang materyal ay malamig na iginuhit na hinang sa halip na as-welded. Gawin iyon, at maiiwasan mo ang muling paggawa na ginagawang isang magastos na problema sa produksyon ng karaniwang tubo.

Precision Cold Drawn Welded Steel Tubes (CDW) – EN 10305-2 E235 & E355 Hig...

Ang aming Hydraulic Shock Absorber Tube ay ginawa sa mga pamantayan ng EN 103...

Ang aming Hydraulic Shock Absorber Tubes ay ginawa gamit ang Cold Drawn Welde...

Pangkalahatang-ideya Tuklasin ang aming Cold-Rolled Steel Prec...

Ang aming Hydraulic Cylinder Tubes ay ginawa mula sa malamig na iginuhit na s...

Ang aming Espesyal na Hugis na Steel Pipe ay idinisenyo para sa mga applicati...


