

ASTM A519 Grade 4130 Geotechnical Drill Pipe – Ø89 mm x 6 mm para sa Soil Sampling
ASTM A519 Grade 4130 Geotechnical Drill Pipe – Ø89 mm x 6 mm para sa Soil Sam...

Ang dalawang tubo ay maaaring magdala ng parehong stencil ng ASTM A513 at hindi pa rin magkapareho ang pagkilos kapag naabot na nila ang iyong lagari, iyong bender o iyong lathe. Ang Type 1 at Type 5 ay nakaupo sa magkabilang dulo ng isang detalye: Ang Type 1 ay hinangin at ipinapadala, habang ang Type 5 ay hinangin at pagkatapos ay iginuhit ng malamig sa ibabaw ng isang mandrel. Ang nag-iisang dagdag na hakbang na iyon ay nagbabago sa mga pagpapaubaya, kondisyon ng ibabaw, lakas at presyo.
Pinatakbo namin ang parehong mga ruta sa pamamagitan ng sarili naming mga cold-drawing lines sa loob ng maraming taon, at ang mga tanong mula sa mga customer ay kapansin-pansing pare-pareho. Kailan sulit na bayaran ang hakbang sa pagguhit, at kailan ito simpleng katumpakan na walang sumusukat? Ang artikulong ito ay nagtuturo sa mga pagkakaiba sa pagkakasunud-sunod na karaniwan nilang mahalaga sa isang tunay na pagkakasunud-sunod.
Ang ASTM A513 ay ang pagtutukoy para sa electric-resistance-welded carbon at alloy steel mechanical tubing. Sinasaklaw nito ang bilog, parisukat, hugis-parihaba at mga espesyal na hugis, at pinag-uuri nito ang mga ruta ng produksyon sa anim na uri. Ang Type 1 at Type 5 ay ang dalawang madalas na lumalabas sa mga purchase order, at sila rin ang dalawang madalas na nalilito.
Dahil pareho silang nagbabahagi ng isang detalye, ang mga hanay ng kimika, mga pamamaraan ng pagsubok at mga panuntunan sa pagmamarka ay lubos na nagsasapawan. Ang mga tunay na pagkakaiba ay nabubuhay sa kung paano ginawa ang tubo at, samakatuwid, kung ano ang pinahihintulutang ihatid ng gilingan sa pantalan.
Ang Type 1 ay ang panimulang punto ng pamilya. Ang strip ay nabuo sa isang tubo, ERW welded, laki, unatin at gupitin. Walang iginuhit pagkatapos, kaya ang tubo na natatanggap mo ay mahalagang tubo na umalis sa welder.
Ang makukuha mo ay isang matipid na tubo na may nakikitang weld flash sa diameter sa loob at isang tahi sa labas. Ang diameter at mga pagpapaubaya sa dingding ay sumusunod sa mas malawak na as-welded na mga halaga sa detalye, at ang weld seam kasama ang heat-affected zone nito ay nananatili habang sila ay umalis sa welder maliban kung ang isang hiwalay na heat treatment ay napagkasunduan.
Formability ay ang strong point. Ang Type 1 ay yumuko, nag-flatten at nagwelding, kaya naman nangingibabaw ito sa structural frames, conveyor rollers, racking at general fabrication kung saan pinagdugtong ang tubo kaysa sa machine.
Ang Type 5 ay nagsisimula nang eksakto kung saan nagtatapos ang Type 1: na may welded tube. Pagkatapos ang tubo ay malamig na iginuhit sa ibabaw ng isang mandrel, isang pass na binabawasan ang diameter sa labas, kinokontrol ang dingding at pinaplantsa ang panloob na ibabaw sa parehong oras. Ang pagguhit ay nag-aalis ng panloob na weld flash, gumagana ang tahi na patag at nag-iiwan ng isang mas concentric na tubo.
Ang praktikal na resulta ay isang DOM tube na may mas mahigpit na OD, ID at wall tolerances, mas mahusay na straightness at mas makinis na ibabaw. Pinapataas din ng malamig na trabaho ang yield at tensile strength, na tumutulong sa pressure at load-bearing duty ngunit maaaring mabawasan ang ductility kung ang bahagi ay nangangailangan ng matinding pagbuo.
Dalawang pag-iingat ay nagkakahalaga ng paulit-ulit. Ang pagguhit ay nag-iiwan ng natitirang stress, kaya para sa mahigpit na radius bending o heavy machining isang annealed o stress-relieved na kondisyon ay maaaring kailanganing tukuyin. At ang weld seam ay pipi, hindi nabubura - ang isang mahinang linya ay madalas na nananatiling nakikita sa diameter sa loob.
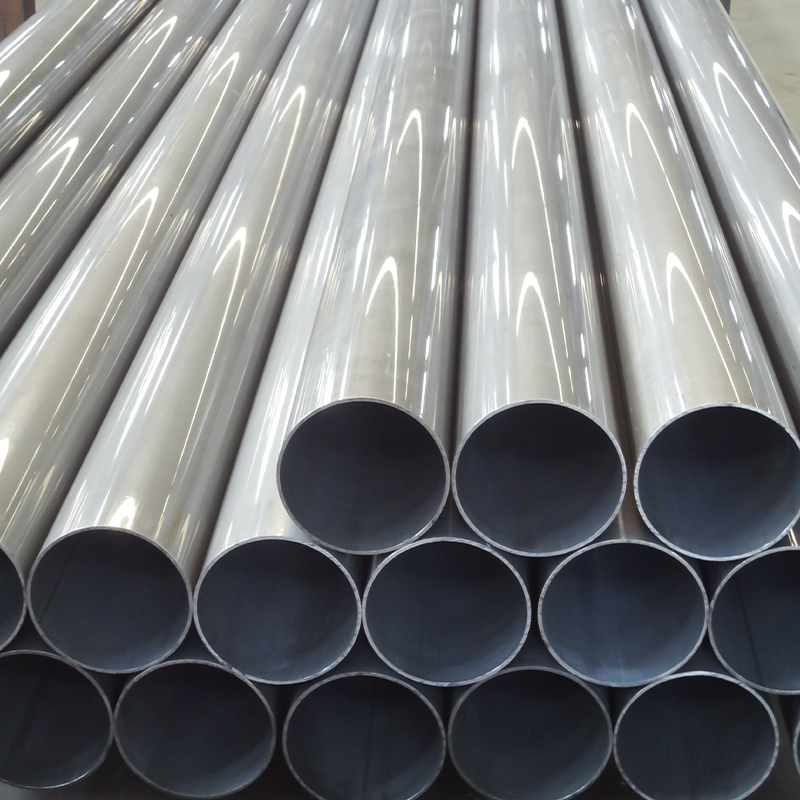 Cold Drawn Welded Steel Tube sa DIN 2393 at ASTM A513 High-precision welded tube sa ST37-2 at ST52-3, na may mahigpit na tolerances at machinable na ibabaw; ihambing ang mga marka at pag-iingat sa pagproseso bago tukuyin. Tingnan ang Produkto →
Pinagsasama-sama ng talahanayan sa ibaba ang mga pagkakaiba na pinakamadalas nating tinatalakay sa mga inhinyero at mamimili. Tratuhin ito bilang isang panimulang punto para sa isang pag-uusap sa detalye sa halip na isang kapalit para sa pamantayan mismo.
| Tampok | Uri 1 (RW, as-welded) | Uri 5 (iginuhit ng mandrel, DOM) |
|---|---|---|
| Ruta ng produksyon | Hot-rolled strip, ERW welded, sized at cut | Hinangin ang ERW, pagkatapos ay iginuhit ng malamig sa isang mandrel |
| Weld seam | Naiwan ang OD seam at ID flash sa lugar | Inalis ang flash ng ID, pinagtahian ng pagguhit |
| Dimensional tolerance | Mas malawak na as-welded value | Mas mahigpit ang OD, ID at wall tolerance |
| Concentricity at pagkakapareho ng pader | Katanggap-tanggap, ngunit mas maraming pagkakaiba-iba | Malinaw na napabuti ng drawing pass |
| Kondisyon sa ibabaw | Mill scale (1a) o adobo at mantika (1b) | Mas makinis, mas maliwanag, kadalasang may langis |
| Lakas | As-welded na kondisyon ng base | Mas mataas na ani mula sa malamig na trabaho maliban kung annealed |
| Formability | Mahusay para sa baluktot at pagyupi | Limitado; masikip na baluktot ay maaaring mangailangan ng pagsusubo |
| Machinability | Magagawa, ang tahi ay maaaring makagambala sa mga pinong hiwa | Mas mabuti, mas pare-parehong pader at bilog |
| Kamag-anak na presyo | Baseline ng gastos | Makabuluhang premium bawat tonelada o bawat haba |
| Karaniwang gamit | Mga frame, roller, racking, pangkalahatang katha | Mga cylinder barrels, shock absorbers, drive shafts |
Ang Chemistry ay bihirang nagpapasya ng argumento. Ang parehong mga uri ay karaniwang ibinibigay sa mga grado gaya ng 1008, 1010, 1020 o 1026, at pinahihintulutan ng detalye ang isang katulad na hanay sa alinmang paraan. Ano ang mga pagbabago sa kundisyon: ang isang as-drawn Type 5 tube ay karaniwang nagpapakita ng mas mataas na yield at tensile value kaysa sa parehong grado na naiwan bilang-welded, habang ang isang annealed Type 5 ay nagbibigay ng malaking bahagi ng lakas na iyon bilang kapalit ng ductility.
Ang pagpaparaya ay kung saan nagtatago ang pera. Sa isang cylinder barrel, ang ID roundness at wall uniformity ay direktang kinokontrol ang seal life at leakage. Sa isang conveyor roller, kinokontrol ng OD at straightness ang runout at ingay. Kung pinahihintulutan ng iyong pagguhit ang mas malawak na window, ang pagbabayad para sa katumpakan ng DOM ay basura; kung ang iyong bore ay hinasa sa isang mirror finish, simula sa isang sira-sira na as-welded tube ay inililipat lamang ang gastos sa ibaba ng agos sa scrap.
Gumagana ang Type 1 suit kung saan nabuo ang tubo, hinangin o na-bolted sa halip na nababato. Kasama sa mga karaniwang tungkulin ang mga structural frame, racking, pangkalahatang fabrication, low-pressure lines at roller body kung saan hindi kritikal ang runout.
Nakukuha ng Type 5 ang premium nito kung saan man ang panloob na diameter ay isang functional surface: hydraulic at pneumatic cylinder barrels, shock absorber body, drive shafts, at ang base tube na sa kalaunan ay nahahasa o natanggal. Sa mga bahaging ito, ang mas mahigpit na pader at concentricity ay nagbabawas ng machining allowance at pinutol ang mga pagtanggi.
Para sa gawaing silindro partikular, ang aming hydraulic cylinder tube ang pangkalahatang-ideya ay nagpapaliwanag kung paano ang kundisyon ng base tube ay napupunta sa mga pagpapaubaya sa pag-honing, skiving at huling pagpupulong.
 Hydraulic Cylinder Tube sa ASTM A513 ST52 Cold Drawn Welded Steel DOM tube para sa hydraulic at pneumatic cylinder bores, na nag-aalok ng honing-ready ID finish at straightness bilang isang cost-effective na alternatibo sa seamless tube. Tingnan ang Produkto →
Ang Type 5 ay laging may premium, at dapat. Ang sobrang draw, ang paghawak sa pagitan ng mga pass at ang mas mahigpit na inspeksyon ay nagkakahalaga ng pera. Ang tapat na tanong ay hindi kung aling uri ang mas mura kada kilo, ngunit kung ang mas mahigpit na tubo ay nag-aalis ng sapat na machining, scrap at rework para mabayaran ang sarili nito. Sa isang honed cylinder barrel ang sagot ay karaniwang oo; sa isang welded gate frame ito ay halos hindi kailanman.
Ang aming naunang pagkasira ng ang mechanical at cost trade-offs sa pagitan ng Type 1 at Type 5 hinuhukay ang arithmetic na iyon gamit ang mga nagtrabahong halimbawa.
Bago ka mag-release ng purchase order, ito ang mga detalyeng magpapasya kung tumugma ang pagdating ng tube sa tube na idinisenyo mo sa paligid:
Kunin ang pitong sagot sa sulat at karamihan sa mga hindi pagkakaunawaan ay mawawala bago umalis ang unang trak.
 Honed at SRB Welded Tube para sa Hydraulic Cylinder Barrels Cold-drawn welded tube na may honed o SRB mirror ID, H8 precision at tight straightness para sa medium-pressure cylinder barrels na nangangailangan ng maaasahang seal life. Tingnan ang Produkto →
Sa madaling salita, ang Type 1 at Type 5 ay hindi mga kakumpitensya hanggang sa dalawang puntos sa isang cost-versus-precision curve. Ang Type 1 ay nagbibigay sa iyo ng weldable, formable, matipid na tubo na may live na weld seam at mas malawak na tolerance. Gumagamit ang Type 5 ng isang karagdagang drawing pass para bumili ng concentricity, malinis na bore at mas mataas na as-drawn strength.
Itugma ang uri sa pag-andar ng ibabaw na talagang mahalaga, kumpirmahin ang kondisyon at klase ng pagpapaubaya sa pagsulat, at ang pagpili ay kadalasang gumagawa ng sarili nito. Kung tinitimbang mo pa rin ito para sa isang partikular na barrel, shaft o roller, ipadala sa amin ang drawing at ang duty cycle; natutuwa kaming sabihin nang malinaw kung aling ruta ang tatakbo at bakit.

ASTM A519 Grade 4130 Geotechnical Drill Pipe – Ø89 mm x 6 mm para sa Soil Sam...

ASTM A513 Grade 1010 Precision Gravity Conveyor Roller Tubing – 2 in x 0.065 ...

Ang aming ASTM A519 Hydraulic Cylinder Tubes ay precision-manufactured gamit ...

Ang aming ASTM A513 Cold Drawn Welded (CDW) Honed & SRB Tubes ay precision-

Ang aming Hydraulic Cylinder Tubes - ASTM A513 ST52 Cold Drawn Welded (CDW) a...

Ang aming ASTM A519 1020 cold-drawn seamless hydraulic tubes ay inengineered ...


