

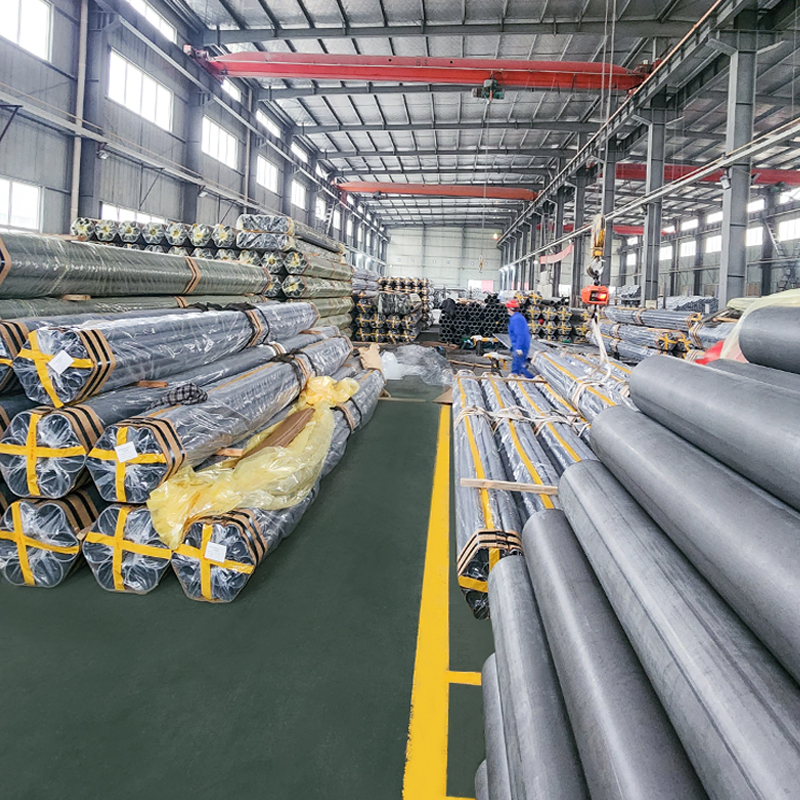
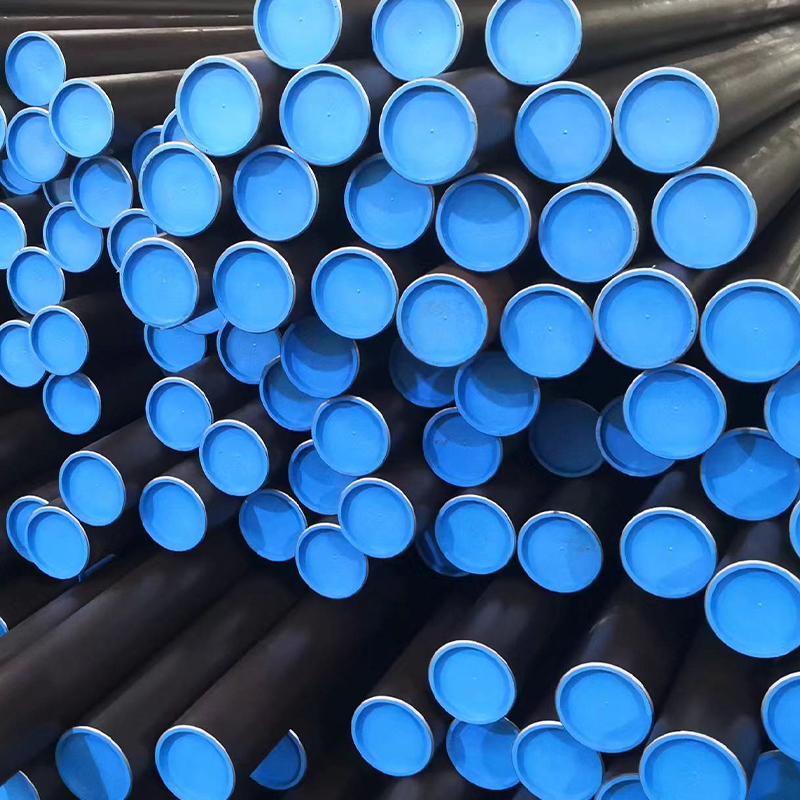
Cold-Rolled Steel Tube – EN 10305-3 E235, Ø25 x 1.5mm, Precision Tube para sa Mechanical Fabrication
Pangkalahatang-ideya Tuklasin ang aming Cold-Rolled Steel Prec...

Ang EN 10305-2 cold drawn welded tube ay ang precision tube sa likod ng maraming hydraulic cylinders, telescopic stages, shock absorbers, drive shafts, at compact mechanical assemblies. Kung nagtatrabaho ka sa fluid power o machine building, malamang na nahawakan mo na ang haba nito nang hindi nalalaman ang karaniwang numero. Ipinapaliwanag ng gabay na ito kung ano talaga ang saklaw ng EN 10305-2, kung paano kumikilos ang E235 at E355, kung aling mga kondisyon ng paghahatid ang mahalaga, at kung paano tukuyin ang tamang tubo nang hindi nagbabayad nang labis para sa hindi kinakailangang pagproseso.
Ang EN 10305-2 ay bahagi ng European EN 10305 standard na sumasaklaw sa mga welded cold drawn precision steel tubes. Nagsisimula ang produksyon sa steel strip o coil, na nabuo at electric resistance na hinangin sa isang guwang. Ang welded tube ay pagkatapos ay malamig na iginuhit sa ibabaw ng isang mandrel o plug sa huling sukat nito. Ang pangalawang hakbang na iyon ay ang pagkakaiba: ang weld ay nagbibigay sa iyo ng pare-parehong pader at mahabang haba, habang ang malamig na pagguhit ay nagbibigay sa iyo ng masikip na sukat, mas makinis na ibabaw, at mas mahusay na concentricity kaysa sa isang plain welded tube.
Ang mga tao kung minsan ay gumagamit ng CDW tube, DOM tube, at EN 10305-2 tube nang magkapalit. Magkalapit sila, ngunit hindi magkapareho. Inilalarawan ng DOM ang ruta ng pagmamanupaktura; Ang EN 10305-2 ay tumutukoy sa mga teknikal na kondisyon ng paghahatid. Ipinapakita ng talahanayan sa ibaba kung saan nakaupo ang tatlong pangunahing bahagi ng EN 10305.
| Karaniwang bahagi | Ruta ng paggawa | Karaniwang pangalan ng tubo | Mga karaniwang application |
|---|---|---|---|
| EN 10305-1 | Walang tahi, malamig na iginuhit | CDS hydraulic tube | High-pressure hydraulic cylinders, kritikal na fluid power |
| EN 10305-2 | Hinangin, pagkatapos ay iginuhit ng malamig | Tubong katumpakan ng CDW / DOM | Hydraulic cylinders, telescopic cylinders, shock absorbers, drive shafts |
| EN 10305-3 | Hinangin, pagkatapos ay malamig na laki | ERW precision tube | Pangkalahatang mekanikal na bahagi, conveyor roller, mababang presyon ng mga tungkulin |
Ang praktikal na punto ay simple. Kapag ang isang welded tube ay nangangailangan ng hydraulic-grade dimensional na kontrol at isang malinis na panloob na diameter, ang EN 10305-2 ay karaniwang ang pinaka-epektibong ruta. Kapag ang application ay humihingi ng seamless body para sa napakataas na presyon o partikular na mga kinakailangan sa code, ang EN 10305-1 ang pumapalit.
Ang malamig na pagguhit ay nagpapabuti ng higit sa diameter sa labas. Pinipino nito ang pagkakaiba-iba ng kapal ng pader, pinapabuti ang tuwid, at lumilikha ng mas siksik na ibabaw na mas lumalaban sa pagkasira at kaagnasan kaysa sa as-welded finish. Sa isang mahusay na kinokontrol na linya, ang weld seam ay iginuhit at pinaghalo sa dingding upang ang tubo ay kumikilos bilang isang pare-parehong bahagi sa halip na isang welded shell na may mahinang linya.
Para sa hydraulic service, ang panloob na diameter ay kung saan nakatira ang tunay na pagganap. Ang buhay ng seal, mga daanan ng pagtagas, at pag-uugali ng stick-slip ay nakasalalay lahat sa ID finish. Ang isang butas na mukhang makinis sa ilalim ng ilaw ng tindahan ay maaaring may mga marka ng ehe, ovality, o isang roughness peak na pumuputol sa isang seal lip. Iyon ang dahilan kung bakit regular kaming nagbibigay ng honed at SRB tube na may H8 ID tolerance at Ra0.4 mirror finish. Kung napalitan mo ng masyadong maaga ang cylinder seal, ang aming artikulo sa bakit patuloy na nabibigo ang mga hydraulic cylinder seal ipinapaliwanag nang mas detalyado ang mga salik ng pagtatapos ng ID.
Ang dalawang grado na pinakamadalas mong matugunan sa EN 10305-2 ay E235 at E355. Ang E235 ay isang mababang-carbon na grado na may magandang formability at weldability. Ito ay isang makatwirang pagpipilian para sa pangkalahatang katumpakan na tubo, mas mababang presyon ng mga cylinder, at mga bahagi na baluktot o makikina. Itinataas ng E355 ang pinakamababang lakas ng ani sa 355 MPa at karaniwan sa mga hydraulic cylinder barrels, mga teleskopiko na seksyon, at mas mataas na load na mga mekanikal na bahagi kung saan dapat manatiling matipid ang kapal ng pader.
Ang grado lamang ay hindi tumutukoy sa tubo. Kinokontrol ng kondisyon ng paghahatid ang lakas, ductility, natitirang stress, at machinability. Gumagamit ang EN 10305-2 ng mga simbolo na madaling makaligtaan sa isang purchase order, kaya kumpirmahin ang mga ito bago mag-quote.
Kung hindi ka sigurado, sabihin sa amin ang huling operasyon. Karaniwang nangangailangan ng ibang kondisyon ang isang tubo na hahasahan, i-skip, o sinulid kaysa sa tubo na dumiretso sa isang welded assembly.
Itinatakda ng EN 10305-2 ang mga tolerance para sa diameter sa labas, diameter sa loob, kapal ng pader, haba, straightness, at squareness ng dulo. Ang malamig na iginuhit na welded tube ay karaniwang humahawak ng mas mahigpit na OD at wall tolerance kaysa sa EN 10305-3 cold-sized na tubo, at maaari itong ibigay ng kinokontrol na ID para sa paggamit ng hydraulic. Kasama sa mga karaniwang pagpapaubaya ng ID ang H9 para sa pangkalahatang serbisyo at H8 para sa mga cylinder bores, depende sa laki at ruta ng proseso. Ang tuwid na 0.5 mm bawat metro o mas mahusay ay makakamit para sa mga marka ng katumpakan.
| Grade | Minimum na lakas ng ani ReH (MPa) | Karaniwang lakas ng makunat Rm (MPa) | Karaniwang pagpahaba A (%) |
|---|---|---|---|
| E235 | 235 | 470-630 | 18-24 |
| E355 | 355 | 640-820 | 14-20 |
Ang mga saklaw na ito ay nagbabago sa kondisyon ng paghahatid. Ang isang C tube ay uupo sa mas mataas na dulo ng tensile strength at ang lower end ng elongation. Ang isang A o N tube ay magiging mas malambot at mas ductile. Para sa mga aplikasyon ng kritikal na presyon o nakakapagod, ang mekanikal na pagsubok at inspeksyon ng dimensional ay dapat na bahagi ng detalye ng pagbili, hindi isang nahuling pag-iisip.
Hydraulic at pneumatic cylinders ang klasikong tahanan para sa tubo na ito. Ginagamit din ito sa mga teleskopiko na cylinder, shock absorber body, drive shaft, conveyor roller, at precision mechanical assemblies kung saan ang isang seamless tube ay magdaragdag ng gastos nang hindi nagdaragdag ng halaga. Ang karaniwang thread ay isang pangangailangan para sa pare-parehong mga sukat, malinis na butas, at maaasahang kalidad ng weld sa mahabang panahon ng produksyon.
Para sa pangkalahatang supply ng CDW at DOM, ang aming EN 10305-2 E235/E355 cold drawn welded tube ay sumasaklaw sa karaniwang hanay sa parehong mga grado at maraming kundisyon ng paghahatid.
 Cold Drawn Welded Steel Tube (CDW) En10305-2 Grade E235 E355 E460 Precision Cold Drawn Welded Steel Tubes (CDW) – EN 10305-2 E235 E355 High-Tolerance Steel Tubing para sa Hydraulic, Automotive Mechanical Engineering Suao Metal manufactur... Tingnan ang Produkto →
Kapag ang tubo ay papasok sa isang hydraulic cylinder barrel, gumagawa din kami ng EN 10305-2 E355 cold drawn welded tube na partikular para sa cylinder service, na may mga dimensional at surface na kontrol na inaasahan ng mga gumagawa ng barrel.
 Hydraulic Cylinder Tube – Cold Drawn Welded Steel EN 10305-2, E355, Para sa Honing at SRB Ang aming Hydraulic Cylinder Tubes (CDW) ay ginawa ayon sa EN 10305-2 E355, gamit ang mataas na kalidad na mga welded steel pipe na mas malamig na iginuhit upang mapabuti ang katumpakan, su... Tingnan ang Produkto →
Para sa mga butas na makakakita ng mga reciprocating seal, ang honed at SRB tube ay tumatagal ng parehong EN 10305-2 E355 base at dinadala ang ID sa H8 na may Ra0.4 mirror finish.
 Honed & SRB Tube – EN 10305-2 E355 H8 Ra0.4, Mirror ID Finish para sa Hydraulic Cylinder Barre Ang aming EN 10305-2 Cold Drawn Welded (CDW) Honed SRB Tubes ay precision-processed para makapaghatid ng mala-salamin na panloob na finishes (Ra ≤ 0.4 μm) at H8 tolerance, na ginagawa itong ideya... Tingnan ang Produkto →
Sa aming gilingan, nagsisimula ang produksyon ng EN 10305-2 sa certified steel strip. Binubuo namin at hinangin ng ERW ang guwang, pagkatapos ay sinisiyasat ang hinang online bago ang malamig na pagguhit. Ang mga pagbawas sa pagguhit, pagpapadulas, at pagpili ng mandrel o plug ay itinakda para sa bawat sukat upang ang weld ay maayos na pinagsama at ang dingding ay nananatiling pare-pareho. Pagkatapos ng pagguhit, ang mga tubo ay nilalagay o inaalis ang stress kung kinakailangan, itinutuwid, gupitin, at siniyasat.
Saklaw ng kontrol sa kalidad ang chemistry, integridad ng weld, OD, ID, kapal ng pader, straightness, kondisyon sa ibabaw, at mga mekanikal na katangian. Para sa honed tube, sinusukat namin ang bore gamit ang mga precision gauge at i-verify ang pagkamagaspang sa ibabaw gamit ang mga profileometer. Maaari din kaming mag-supply ng phosphated, oiled, o e-coated na tubo kapag ang mga bahagi ay nangangailangan ng proteksyon ng kaagnasan bago ang pagpupulong. Ang layunin ay hindi lamang upang matugunan ang isang pamantayan sa papel, ngunit upang maghatid ng isang tubo na kumikilos pareho sa unang araw at pagkatapos ng sampung libong mga cycle.
Upang makakuha ng tumpak na quote at tamang tubo, ibahagi ang mga detalyeng ito sa iyong supplier:
Kapag mas marami kang sinasabi sa amin, mas mababa ang panganib ng isang magastos na hindi pagkakatugma. Ang mga maliliit na batch at custom na laki ay malugod na tinatanggap. Regular kaming gumagawa ng mga di-karaniwang dimensyon, espesyal na hugis, at pre-machined na bahagi na higit pa sa simpleng pagkakasunud-sunod ng tube.
Ang EN 10305-2 malamig na iginuhit na welded tube ay hindi isang kalakal sa sandaling ito ay pumasok sa isang hydraulic cylinder o isang precision assembly. Ang grado, kondisyon ng paghahatid, ID finish, at kalidad ng weld ay lahat ay nagpapasya kung gaano katagal ang huling produkto. Piliin ang detalye para sa trabaho, i-verify ang mill certificate, at makipagtulungan sa isang supplier na maaaring ipaliwanag ang proseso sa halip na mag-quote lang ng presyo. Maaari mong tuklasin ang aming katumpakan saklaw ng bakal na tubo upang makita ang mga sukat at pagtatapos na aming pinapatakbo araw-araw.

Pangkalahatang-ideya Tuklasin ang aming Cold-Rolled Steel Prec...

Precision Cold Drawn Welded Steel Tubes (CDW) – EN 10305-2 E235 & E355 Hig...

Ang aming Hydraulic Shock Absorber Tubes ay ginawa gamit ang Cold Drawn Welde...

Ang aming Hydraulic Shock Absorber Tube ay ginawa sa mga pamantayan ng EN 103...

Ang aming Seamless Shock Absorber Tubes ay ginawa sa EN 10305-1 gamit ang mga...

Cold Drawn Seamless (CDS) steel tubes na ginawa ayon sa EN 10305-1, na makuku...


