

Hydraulic Cylinder Tube – ASTM A519 ST52, 27SiMn, 20MnV6 | Cold Drawn Seamless Steel Pipe para sa Honing at SRB
Ang aming ASTM A519 Hydraulic Cylinder Tubes ay precision-manufactured gamit ...

Ang agwat ng pagganap sa pagitan ng walang tahi at welded hydraulic cylinder tubes ay nagsisimula sa gilingan. Ang seamless tubing ay tinutusok mula sa solidong bilog na billet—pinainit at rotary-pierced, pagkatapos ay pinahaba sa isang mandrel. Ang guwang na shell ay cold-drawn o cold-pilgered sa mga huling sukat. Walang longitudinal joint.
Ang welded tube ay nagsisimula bilang flat-rolled strip. Ang strip ay nabuo sa isang silindro at pinagsama gamit ang high-frequency induction welding o TIG welding. Ang as-welded tube ay nagdadala ng nakikitang internal weld bead at isang heat-affected zone (HAZ). Upang makipagkumpitensya sa walang putol, maraming mga tindahan ang gumuhit ng welded tube sa isang mandrel. Ito proseso ng cold-drawn welded (DOM). pinipino ang microstructure, pinapatag ang weld bead, at nagdudulot ng mga tolerance na malapit sa mga antas ng walang putol. Maaari mong source cold-drawn welded (DOM) tubes sa mga marka ng EN 10305-2 para sa hinihingi ng mga haydroliko na aplikasyon.
Ang kaibahan sa panimulang stock ay nagpapaliwanag ng mga pangunahing pagkakaiba sa pagkakapareho ng pader, natitirang stress, at pamamahagi ng kapintasan.
Kapag ang isang hydraulic cylinder ay umiikot mula 0 hanggang 350 bar, ang tube wall ay nakakaranas ng hoop stress, axial stress, at fatigue loading. Ang seamless na tubo na gawa sa E355 (St52) ay karaniwang naghahatid ng pinakamababang lakas ng ani na 355 MPa. Ang isang maihahambing na welded tube sa 1026 grade ay maaaring magbunga ng humigit-kumulang 310 MPa—halos 12% na mas mababa.
Ang kapasidad ng presyon ay nagsasabi ng parehong kuwento. Gamit ang formula ni Barlow para sa isang 50 mm OD × 5 mm na wall tube, ang isang seamless na E355 tube na may tensile strength na 600 MPa ay maaaring makatiis ng burst pressure na higit sa 1200 bar. Ang welded equivalent sa 1026 (tensile ∼440 MPa) ay sasabog malapit sa 880 bar. Ang ASME B31.3 ay nagtatalaga ng seamless tube a 20–25% na mas mataas ang pinapahintulutang presyon sa pagtatrabaho kaysa sa welded tube ng magkaparehong sukat at materyal. Ang margin na ito ay mahalaga sa mobile hydraulics kung saan ang shock pressure ay tumataas nang 1.5× ang nominal na rating.
Ang paglaban sa pagod ay naghihiwalay pa sa dalawa. Sa 10⁷ cycle, ang limitasyon sa pagkapagod ng cold-drawn seamless tube ay karaniwang 15–30% kaysa sa katumbas na welded tube. Ang dahilan ay simple: ang HAZ ng weld ay naglalaman ng localized grain growth, micro-porosity, at tensile residual stresses na nagsisilbing crack initiation site. Ang isang DOM tube, pagkatapos ng mabigat na malamig na trabaho, ay bumabawi sa karamihan ng nawalang pagod na buhay—ngunit bihirang tumugma sa isang ganap na pinatigas na seamless na tubo sa cyclic na tungkulin.
Ang pagganap ng hydraulic cylinder seal ay nakasalalay sa kagaspangan ng panloob na ibabaw (Ra) at ang diametral tolerance. Ang isang mas magaspang o napakalaking butas ay nagpapabilis sa pagkasira ng seal at panloob na pagtagas. Ginagawang malinaw ng mga numero ang pagpili.
| Uri ng Tube | Pagkagaspang ng ID (Ra) | Karaniwang Pagpaparaya |
|---|---|---|
| Walang Walang putol na Cold-Drawn | 0.8 – 1.6 µm | H8 – H9 |
| Welded (RW as-welded) | 3.2 – 6.3 µm | H11 – H12 |
| DOM (Cold-Drawn Welded) | 0.4 – 0.8 µm | H8 – H9 |
| Honed Seamless | 0.2 – 0.4 µm | H8 (sa loob ng 0.025 mm) |
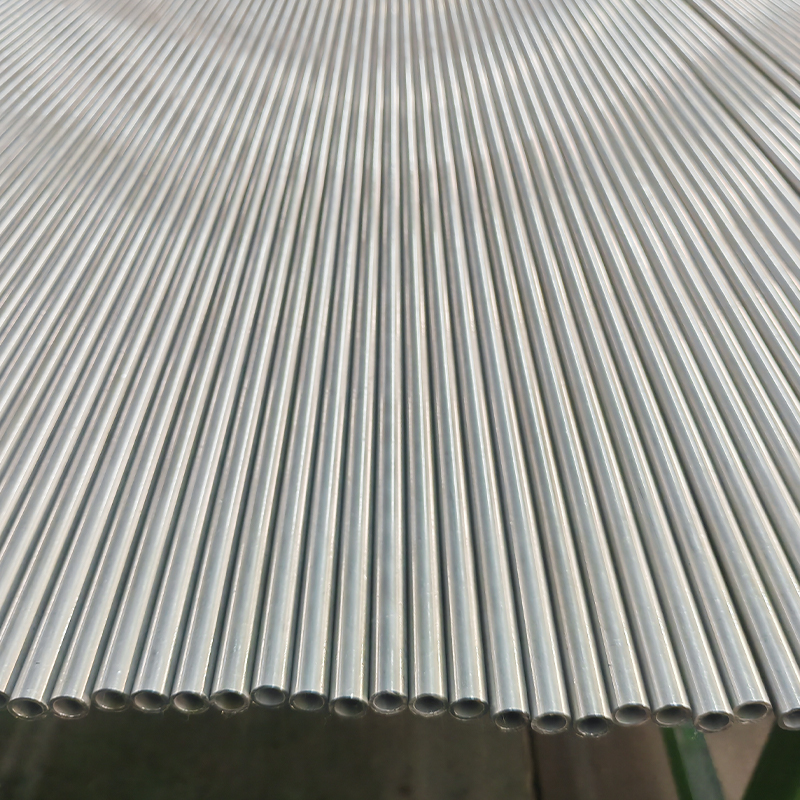
Ang isang raw welded tube sa Ra 6.3 µm ay ngumunguya sa isang polyurethane U-cup seal sa mga industrial cylinder. Kahit na ang isang malamig na iginuhit na walang tahi na tubo sa Ra 1.2 µm ay gumaganap nang mahusay, ngunit kung saan ang application ay nangangailangan ng isang mirror bore-tulad ng sa servo-hydraulic cylinders-a honed SRB tube na may Ra ≤0.4 µm direktang nagpapalawak ng buhay ng seal ng 30-50%. Maaari mong makita ang isang tapos na halimbawa sa honed SRB tube na may mala-salamin na ID finish angkop para sa mga high-cycle na hydraulic cylinder.
Ang pagpaparaya ay parehong kritikal. Pinapanatili ng H8 bore (±0.039 mm para sa 50 mm ID) ang extrusion gap para sa seal na pare-pareho. Ang isang H11 tube (±0.160 mm) ay nagbibigay-daan sa seal lip na lumabas sa ilalim ng pressure, na humahantong sa blow-by failure. Para sa pneumatic o low-pressure hydraulic system (< 100 bar) H9–H11 ay katanggap-tanggap; lampas sa 200 bar, nagiging mandatory ang H8.
Ang mga hydraulic fluid na naglalaman ng tubig—water-glycol, phosphate esters, o kahit na kontaminadong mineral oil—ay lumilikha ng mga corrosion cell. Ang weld seam ay isang permanenteng hot-spot. Sa panahon ng hinang, ang mangganeso at silikon ay naghihiwalay, na lumilikha ng mga micro-galvanic na mag-asawa sa pagitan ng weld metal at ng base na materyal. Ang heat-affected zone ay nagpapanatili din ng tensile residual stress na nagsusulong ng stress corrosion cracking.
Ipinapakita ng mga independiyenteng pagsusuri sa paglulubog na sa isang 5% NaCl solution sa 35 °C, ang weld zone ng isang 1026 tube ay nagpapakita ng pitting initiation sa loob ng 48 oras, habang ang base metal at seamless na tubo ng magkatulad na chemistry ay nananatiling passive sa loob ng ilang araw. Ang tuluy-tuloy na tubo, na walang mga compositional discontinuities, ay nagbibigay ng pare-parehong corrosion resistance sa buong dingding. Kapag ang isang disenyo ay nangangailangan ng mga phosphate-ester fluid sa steel mill hydraulics, seamless ang karaniwang rekomendasyon. Para sa mga welded tubes sa medyo corrosive na serbisyo, ang full-body bright annealing o isang manipis na nickel-chrome coating ay maaaring magtakpan ng kahinaan—ngunit hindi kailanman maalis ang ugat na sanhi.
Ang gastos sa pagkuha lamang ay nakakaligaw. Ang isang welded ERW tube (EN 10305-2, E235) sa karaniwang laki ng stock ay nagkakahalaga ng humigit-kumulang 60–70% ng isang cold-drawn seamless tube (EN 10305-1, E355) na may pantay na sukat. Ang DOM tube ay nasa humigit-kumulang 80–90% ng walang putol na presyo. Gayunpaman, ang hydraulic cylinder shop ay halos palaging nagdaragdag ng honing o skive-roller burnishing. Ang honing allowance—karaniwang 0.3–0.5 mm sa diameter—ay binubura ang bentahe sa gastos kung ang hilaw na pader ng tubo ay masyadong variable. Ang isang welded tube na may H11 tolerance ay maaaring mangailangan ng mga karagdagang honing pass, nakakaubos ng oras at buhay ng tool.
Ang lead time ay sumusunod sa katulad na pattern: Ang ERW welded tube ex-stock ay naghahatid sa loob ng ilang araw, habang ang cold-drawn na seamless na tube ay kadalasang nangangailangan ng 3-6 na linggo para sa mga hindi karaniwang sukat. Pinagsasama ng DOM tube ang availability nang may katumpakan, kadalasang available sa loob ng 2–4 na linggo. Ang tunay na equation ng TCO ay tumitimbang nabawasan ang machining scrap, mas mababang seal wear, at mas mahabang oras sa pagitan ng pagkabigo . Para sa isang kritikal na pangunahing lift cylinder na gumagana sa 24/7 duty, ang tuluy-tuloy na premium ay nagbabayad sa loob ng unang ikot ng pagpapanatili.
Ang pagpili ng isang tubo nang hindi ito ikinakabit sa isang kilalang pamantayan ng materyal ay isang recipe para sa pagkalito sa supply chain. Ang talahanayan sa ibaba ay nagmamapa ng mga pinakakaraniwang marka sa kanilang mga namamahala na detalye para sa mga hydraulic cylinder tubes.
| Marka ng Materyal | Uri | Pangunahing Pamantayan | Lakas ng Yield (min.) |
|---|---|---|---|
| E355 / St52 | Walang Walang putol na Cold-Drawn | EN 10305-1, ASTM A519 | 355 MPa |
| 27SiMn / 20MnV6 | Walang Walang putol na Cold-Drawn | GB/T 17396, ASTM A519 | 835 MPa (Q&T) |
| 4130 (AISI) | Walang Walang putol na Cold-Drawn | ASTM A519 | 460 MPa |
| E235 / 1026 | Welded at DOM | EN 10305-2, ASTM A513 | 235–310 MPa |
| E355 / St52 | Welded at DOM | EN 10305-2 | 355 MPa |
Para sa mga mobile at pang-industriyang cylinder na may mataas na presyon, cold-drawn seamless hydraulic tubing sa grade E355 sumasaklaw sa karamihan ng mga aplikasyon hanggang sa 350 bar. Kapag kailangan ang matinding tibay o wear resistance—tulad ng sa mga props sa pagmimina—27SiMn quenched and tempered seamless tube ang magiging pagpipilian. Ang parehong E355 na grado sa welded DOM form ay nakakatugon sa EN 10305-2 at gumagana nang maayos para sa mga medium-pressure na cylinder kung saan mataas ang sensitivity ng badyet.
Ang mga parameter ng disenyo ay bihirang magkatugma nang perpekto. Gamitin ang matrix sa ibaba bilang isang first-pass na filter batay sa maximum working pressure ng cylinder at ang kinakailangang bore tolerance.
| Presyon sa Paggawa | Kinakailangan ang ID Tolerance | Inirerekomendang Tube | Karaniwang Marka |
|---|---|---|---|
| < 20 MPa (150 bar) | H11 – H9 | Welded ERW o DOM | E235, 1026 |
| 20 – 35 MPa (150 – 350 bar) | H9 – H8 | DOM (Cold-Drawn Welded) o Seamless | E355, St52 |
| > 35 MPa (350 bar) | H8 – H7 | Walang Walang putol na Cold-Drawn & Honed | E355, 27SiMn, 4130 |
| Mga likidong naglalaman ng tubig | H9 – H8 | Seamless (ginustong) | E355, 316L (stainless) |
Ang matrix ay hindi ganap. Ang isang 250-bar cylinder na may matinding side-loading ay maaari pa ring makinabang mula sa isang seamless honed tube kahit na ang DOM ay nominal na nakakatugon sa pressure rating, dahil mahalaga ang ovality at fatigue. Katulad nito, ang isang low-pressure steering cylinder na ginawa sa mataas na volume ay maaaring gumamit ng ERW welded tube na may post-honing sa H9, na nakakatipid ng materyal na gastos nang hindi sinasakripisyo ang pagiging maaasahan. Kapag ang hydraulic fluid ay nakabatay sa langis at ang kontaminasyon ng tubig ay kinokontrol, ang DOM tube ay nag-aalok ng matamis na lugar ng katumpakan at gastos para sa maraming mga mid-range na aplikasyon.
Ang seamless tube ay nananatiling ligtas na pagpipilian para sa mga hydraulic cylinder na tumatakbo sa itaas ng 350 bar o sa mga kinakaing unti-unti na kapaligiran. Ang DOM welded tube ay nagsasara ng puwang para sa mga disenyo ng mid-pressure kung saan ang tolerance at gastos ay pantay na timbang. Magsimula sa selection matrix, pagkatapos ay tukuyin ang iyong target na Ra, tolerance grade, at materyal na pamantayan. Ang isang data-driven na detalye ay nag-aalis ng labis na pagbabayad para sa tuluy-tuloy kung kailan gagawin ng DOM—o kulang sa pagtukoy ng isang welded tube sa maagang pagkabigo.
Upang lumipat mula sa paghahambing patungo sa pagkuha, ibigay ang laki ng iyong cylinder bore, working pressure, at uri ng likido. Ang mga supplier ay maaaring magmungkahi ng kumpletong honed tube package o isang ready-to-assemble na bariles mula sa tamang materyal at pamantayan.

Ang aming ASTM A519 Hydraulic Cylinder Tubes ay precision-manufactured gamit ...

Ang aming Hydraulic Tubes ay ginawa mula sa cold-drawn seamless steel (CDS) b...

Ang aming ASTM A519 1020 cold-drawn seamless hydraulic tubes ay inengineered ...

Ang aming ASTM A513 Cold Drawn Welded (CDW) Honed & SRB Tubes ay precision-

Ang aming Hydraulic Cylinder Tubes ay ginawa mula sa malamig na iginuhit na s...

Ang aming EN 10305-2 Cold Drawn Welded (CDW) Honed & SRB Tubes ay precision-p...


